Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-24 Origen: Sitio

IBC significa contenedor a granel intermedio. Se ven en todas partes de las cadenas de suministro modernas. Actúan como la columna vertebral absoluta para el transporte de fluidos a granel. La designación 'Intermedio' revela su propósito volumétrico específico. Caben perfectamente entre tambores de envío estándar de 55 galones y enormes contenedores cisterna intermodales. ¿Por qué esto importa? La estandarización de su almacenamiento de líquidos genera un enorme impacto empresarial. Puede reducir drásticamente los gastos logísticos. Mitiga los costosos riesgos de contaminación. Las instalaciones optimizan inmediatamente el espacio que ocupan en su almacén. Esta guía va más allá de las definiciones básicas de la industria. Se sumergirá en una evaluación técnica del despliegue de contenedores modernos. Exploramos el punto de inflexión económico crítico para escalar las operaciones. Comprenderá exactamente cuándo pasar de la adquisición pasiva a la fabricación interna activa utilizando un sistema de calidad industrial. Máquina IBC . Presentamos los datos exactos que necesita para tomar decisiones de embalaje rentables y seguras.
Definición y alcance: IBC significa Contenedor a granel intermedio, el estándar mundial para el transporte seguro de líquidos, polvos y materiales granulados semia granel.
Eficiencia de costos: la transición a contenedores IBC mejora la utilización de los cubos hasta en un 25 % en comparación con los tambores cilíndricos, lo que impulsa el retorno de la inversión en transporte y almacenamiento inmediato.
Cumplimiento y seguridad: los IBC de nivel empresarial cumplen con estrictas certificaciones UN/DOT para materiales peligrosos, lo que requiere pruebas e ingeniería de materiales precisas.
Ampliación de la producción: los consumidores de gran volumen a menudo logran un costo total de propiedad (TCO) más bajo al invertir en una línea de producción de contenedores IBC para llevar la fabricación de contenedores internamente y eliminar los cuellos de botella de la cadena de suministro.
Cada contenedor intermedio para graneles compuesto estándar se basa en un diseño estructural de tres partes de alta ingeniería. Esta ingeniería precisa proporciona la máxima durabilidad durante el tránsito. También garantiza la seguridad durante el almacenamiento en estanterías altas. Podemos dividir la anatomía central en tres componentes distintos.
El receptáculo interior: Los fabricantes utilizan polietileno de alta densidad (HDPE) para moldear por soplado esta botella interior rígida. El HDPE ofrece una resistencia química excepcional. Previene la lixiviación y mantiene la integridad estructural bajo temperaturas extremas.
La jaula de acero galvanizado: una rejilla tubular de acero rodea la botella de plástico. Este exoesqueleto de metal absorbe los impactos físicos. Permite a los equipos del almacén apilar contenedores llenos de hasta cuatro unidades de altura de forma segura.
La base de paleta integrada: la jaula se atornilla directamente a una base rígida. Los fabricantes forman estas bases con acero, plástico resistente o madera tratada. Esta base ancla toda la unidad.
La optimización del espacio sigue siendo el principal impulsor de la adopción. Los tambores cilíndricos tradicionales desperdician una cantidad significativa de espacio. Dejan espacios triangulares vacíos cuando se agrupan. Los contenedores compuestos resuelven por completo este problema geométrico. El diseño en forma de cubo maximiza cada centímetro cuadrado de espacio disponible para remolques y almacenes.
Dimensiones y métricas de optimización del espacio
Tipo de contenedor |
Capacidad de volumen |
Dimensiones de la base (pulgadas) |
Compatibilidad con paletas estándar |
|---|---|---|---|
Estándar de 275 galones |
1.040 litros |
48' x 40' |
Combinación directa (ajuste al ras) |
Alta capacidad de 330 galones |
1.250 litros |
48' x 40' (perfil más alto) |
Combinación directa (ajuste al ras) |
Tambores de 55 galones (cantidad 4) |
220 galones en total |
Aprox. 48' x 48' |
Palet estándar voladizos |
El manejo estandarizado consolida aún más su dominio en la industria. Las dimensiones de la base de 48 por 40 pulgadas reflejan exactamente los palés estándar norteamericanos y europeos. Las carretillas elevadoras y los transpaletas estándar pueden acoplarse fácilmente a la base desde los cuatro lados. Esta compatibilidad universal permite una integración perfecta en los flujos de trabajo de manipulación de materiales existentes. Sus operadores no necesitan accesorios de elevación especializados para moverlos.
Las empresas suelen comenzar su recorrido por los contenedores mediante la adquisición. Compran unidades preensambladas a distribuidores de embalaje externos. Este modelo funciona perfectamente para operaciones de bajo volumen. Sin embargo, las empresas exitosas eventualmente alcanzan un umbral crítico de adquisiciones. Cuando el consumo de contenedores aumenta, la compra de unidades externas se convierte en un pasivo financiero importante. Terminas pagando tarifas de flete exorbitantes simplemente por enviar aire vacío.
Alcanzar este umbral de volumen construye el caso de negocio para la integración vertical. Establecer un sitio La línea de producción de IBC Tote transforma su dinámica operativa. Los factores desencadenantes financieros son claros. Si sus instalaciones consumen decenas de miles de contenedores al año, los costos de transporte de entrada probablemente excedan el valor real del material de los plásticos. Llevar la producción dentro de sus cuatro paredes elimina por completo estos gastos de logística innecesarios.
Debe preparar su infraestructura antes de lanzar la fabricación interna. Una configuración de producción interna requiere espacio dedicado. Necesita enfriadores de agua industriales para un enfriamiento rápido del plástico. Debe instalar compresores de aire de alta presión. Los silos de materia prima son necesarios para almacenar gránulos de resina de HDPE a granel. Más allá de los rendimientos financieros, la integración vertical actúa como una poderosa herramienta de mitigación de riesgos. Protege sus instalaciones de la escasez de embalaje externo. Aísla su producción de los shocks de la cadena de suministro global.
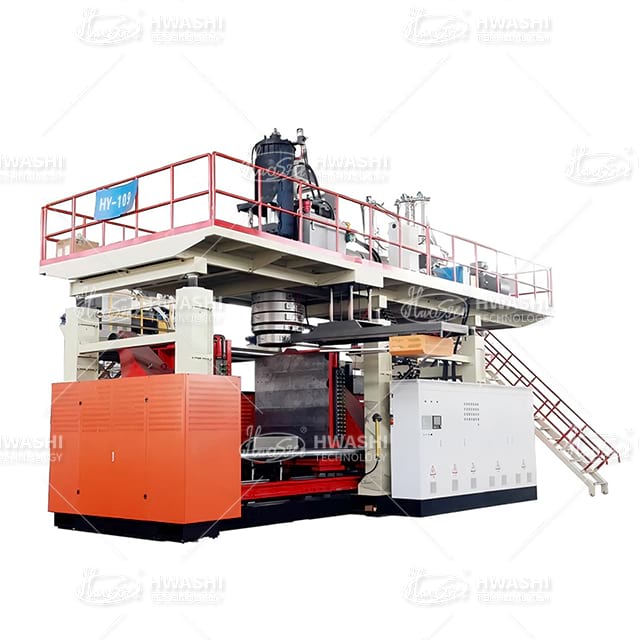
La selección del equipo de moldeo por soplado adecuado determina su éxito a largo plazo. Debes evaluar las especificaciones técnicas con rigor. El control avanzado del parisón no es negociable. Esta tecnología utiliza un controlador programable de 100 puntos para determinar el espesor exacto del plástico durante la extrusión. Garantiza esquinas fuertes y reduce los residuos de plástico. Mire de cerca la fuerza de sujeción. Se necesita una inmensa presión hidráulica para mantener el molde cerrado durante la fase de soplado. La maquinaria moderna ofrece increíbles métricas de eficiencia energética. Los sistemas hidráulicos servoaccionados consumen mucha menos electricidad que los equipos antiguos. Operan más rápido, son más silenciosos y producen un espesor de pared muy consistente.
El transporte de fluidos industriales conlleva un intenso escrutinio regulatorio. No se pueden tomar atajos en materia de cumplimiento. Los contenedores de nivel empresarial deben cumplir estrictos estándares de las Naciones Unidas (ONU) y del Departamento de Transporte (DOT). Estos marcos garantizan que los materiales peligrosos sobrevivan de forma segura a accidentes de tránsito graves.
Cada diseño de contenedor aprobado se somete a pruebas físicas brutales. La prueba de caída es obligatoria. Los probadores llenan el contenedor hasta su capacidad máxima de peso. Lo dejan caer desde distintas alturas sobre una superficie inflexible. El recipiente interior de plástico no debe romperse ni tener fugas. Luego viene la prueba de vibración. La unidad reposa sobre una mesa vibratoria especializada durante una hora. Esto simula el constante traqueteo del transporte por carretera. Finalmente, los ingenieros realizan pruebas de presión hidrostática. Fuerzan la presión interna del agua a niveles específicos de kPa durante diez minutos. La válvula de descarga inferior y la tapa de llenado superior deben permanecer completamente selladas.
La integridad del material determina el éxito de la prueba. Debe utilizar resina HDPE de alto peso molecular. Los plásticos comerciales estándar fracasarán. La estabilización UV es otro factor crítico. La luz del sol degrada rápidamente el plástico sin tratar. Los fabricantes agregan negro de humo o estabilizadores de luz de aminas impedidas (HALS) a la mezcla de resina. Estos aditivos evitan que el plástico se vuelva quebradizo durante el almacenamiento al aire libre. También debe verificar la compatibilidad química. Ciertos disolventes agresivos pueden disolver lentamente mezclas de resina incorrectas.
Debemos diferenciar fuertemente entre especificaciones de grado alimentario y de grado industrial. El almacenamiento de fertilizantes agrícolas requiere una gran fuerza física. El almacenamiento de jarabes alimentarios requiere una pureza química absoluta. Los contenedores para contacto con alimentos aprobados por la FDA exigen una higiene de fabricación impecable. Sólo puedes utilizar resina HDPE 100% virgen para aplicaciones alimentarias. Está estrictamente prohibido el uso de plásticos triturados o reciclados. La instalación debe mantener registros de trazabilidad rigurosos. Cada lote de resina requiere documentación que lo vincule a un contenedor terminado específico.
La transición a la fabricación activa introduce nuevos desafíos operativos. Los cuellos de botella del control de calidad (QC) representan el obstáculo más común. La puesta en marcha de una nueva línea de producción requiere una calibración meticulosa del equipo. Si sus operadores no programan correctamente el controlador de parison, el contenedor sufrirá un espesor de pared desigual. Las esquinas delgadas crean riesgos inmediatos de explosión. También debe controlar estrictamente las instalaciones de válvulas. Una botella perfectamente soplada es inútil si la válvula de mariposa inferior tiene fugas debido a una aplicación de torque incorrecta.
La gestión del ciclo de vida requiere una estrategia coherente. Estos contenedores rara vez son artículos de un solo uso. Debe diseñar un programa robusto de logística inversa. La prevención de la contaminación cruzada es su máxima prioridad. Debe implementar estaciones de lavado a alta presión para limpiar a fondo los contenedores devueltos. La mezcla de residuos químicos incompatibles provoca reacciones peligrosas. El reacondicionamiento de la jaula es igualmente importante. Las carretillas elevadoras inevitablemente doblarán las barras de metal con el tiempo. Su equipo debe inspeccionar, enderezar o reemplazar las jaulas dañadas antes de autorizar un recambio.
La evaluación del punto de ruptura financiero requiere un modelo cuidadoso de CapEx versus OpEx. La compra de equipos pesados de moldeo por soplado exige una importante inversión de capital por adelantado. Por el contrario, firmar un contrato de suministro a largo plazo para unidades preensambladas agota sus gastos operativos de manera constante con el tiempo. Debe calcular el cronograma exacto del punto de equilibrio. Compare el costo depreciado de la maquinaria, los precios de la resina en bruto y la mano de obra con el costo en tierra de comprar unidades externas. Para las plantas químicas de gran volumen, este punto de equilibrio suele llegar mucho más rápido de lo que anticipan los ejecutivos.
Su proveedor de equipos actúa como su socio principal en esta transición. Debe evaluar profundamente su experiencia en ingeniería. No base su decisión únicamente en el precio inicial de la máquina. Observe de cerca sus capacidades de soporte de instalación. ¿Enviarán técnicos a sus instalaciones para poner en marcha la línea? La formación de los operadores es vital. Su personal necesita instrucción práctica para gestionar los procesos de extrusión de forma segura. Verifique la disponibilidad de piezas locales. Si falla una bomba hidráulica, esperar semanas para el envío al extranjero afectará su producción.
Exija siempre prueba de concepto antes de firmar órdenes de compra. Debe revisar los datos de las pruebas de aceptación de fábrica (FAT). El proveedor debe hacer funcionar la máquina primero en sus instalaciones. Deben producir un lote de contenedores utilizando su resina específica. Se evalúan los tiempos del ciclo de secado. Mide la consistencia del peso del contenedor en cincuenta unidades consecutivas. Si la máquina no puede mantener tolerancias estrictas durante el FAT, fallará en sus instalaciones.
Los tomadores de decisiones deben seguir pasos claros a continuación. Primero, audite su gasto anual actual en contenedores. Cuantifique exactamente cuánto gasta en flete entrante para unidades vacías. Determine su tasa de desechos para alquileres dañados. A continuación, solicite modelos de ROI personalizados a fabricantes de equipos establecidos. Un tamaño adecuado La configuración de producción de contenedores IBC hace que el embalaje pase de ser un costo operativo hundido a ser un activo altamente rentable y estrictamente controlado.
Hemos establecido que, si bien el diseño es fundamentalmente simple, su implementación exige una enorme eficiencia operativa. Puede optimizar su cadena de suministro al instante alejándose de los obsoletos tambores de 55 galones. La transición reduce el desperdicio de carga y maximiza la utilización del cubo de su almacén.
Tenga en cuenta estos próximos pasos críticos a medida que escala:
Analice su gasto en transporte: identifique exactamente cuánto capital pierde al enviar contenedores vacíos a sus líneas de llenado.
Audite los requisitos de materiales: defina sus necesidades regulatorias específicas, separando los estrictos requisitos de resina de calidad alimentaria de los perfiles químicos industriales estándar.
Evalúe la integración vertical: compare el flujo de caja a largo plazo de la adquisición pasiva de contenedores con las ventajas estratégicas de fabricarlos internamente.
Exija pruebas rigurosas: nunca acepte equipos de moldeo por soplado sin una prueba de aceptación en fábrica exitosa que demuestre un espesor de pared y tiempos de ciclo consistentes.
Las operaciones de gran volumen ya no pueden darse el lujo de tratar el embalaje como un gasto pasivo. La transición a la fabricación activa le otorga el control total de su cadena de suministro. Invitamos a ingenieros y gerentes de adquisiciones a programar una consulta técnica hoy. Solicite un modelo detallado de ROI para equipos de fabricación internos y asegure su independencia de embalaje.
R: El término 'Intermedio' significa su ubicación volumétrica específica. Cubre la gran brecha entre los pequeños tambores de 55 galones manejados manualmente y los enormes tanques ISO de miles de galones. Los ingenieros los diseñaron específicamente para el manejo mecanizado, lo que permite a las instalaciones mover cantidades semi-a granel de manera eficiente.
R: Puede almacenar de forma segura productos químicos industriales, productos farmacéuticos, jarabes alimentarios líquidos, fertilizantes agrícolas y petroquímicos. Sin embargo, la seguridad depende enteramente de la compatibilidad del material. Debe hacer coincidir el perfil químico específico con el grado correcto de resina de HDPE y seleccionar materiales apropiados para juntas de válvula (como Viton o EPDM).
R: Una línea de fabricación completa requiere una huella sustancial. Debe asignar un espacio realista para la máquina de moldeo por soplado, las estaciones de enfriamiento automatizadas, las áreas de ensamblaje de jaulas y los silos de resina en bruto. La mayoría de las configuraciones estándar requieren un mínimo de 3000 a 5000 pies cuadrados de espacio de fábrica dedicado con techos altos.
R: No. Existe una distinción estricta entre unidades estándar no peligrosas y unidades certificadas por la ONU. Los contenedores clasificados por la ONU se someten a pruebas severas de caída, vibración y presión hidrostática. Requieren paredes más gruesas y tolerancias de fabricación más estrictas para aprobar estas certificaciones y transportar legalmente productos químicos peligrosos.