Visualizações: 0 Autor: Editor do site Horário de publicação: 24/08/2026 Origem: Site

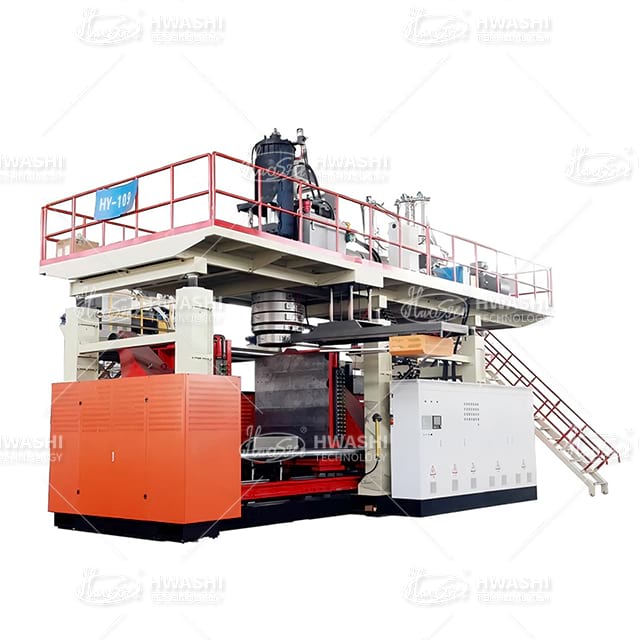
IBC significa Contêiner intermediário a granel. Você os vê em todos os lugares nas cadeias de suprimentos modernas. Eles atuam como a espinha dorsal absoluta para o transporte de fluidos a granel. A designação “Intermediário” revela sua finalidade volumétrica específica. Eles cabem perfeitamente entre tambores de transporte padrão de 55 galões e enormes contêineres-tanque intermodais. Por que isso importa? A padronização do armazenamento de líquidos gera um enorme impacto nos negócios. Você pode reduzir drasticamente as despesas de logística. Você mitiga riscos de contaminação dispendiosos. As instalações otimizam imediatamente a área ocupada pelo armazém. Este guia vai além das definições básicas do setor. Você mergulhará em uma avaliação técnica da implantação moderna de contêineres. Exploramos o ponto de inflexão econômico crítico para expandir as operações. Você entenderá exatamente quando mudar da aquisição passiva para a fabricação interna ativa usando um sistema de nível industrial Máquina IBC . Apresentamos os dados exatos de que você precisa para tomar decisões de embalagem confiáveis e lucrativas.
Definição e escopo: IBC significa Intermediate Bulk Container, o padrão global para o transporte seguro de líquidos semi-granel, pós e materiais granulados.
Eficiência de custos: A transição para contenedores IBC melhora a utilização do cubo em até 25% em comparação com tambores cilíndricos, gerando ROI imediato de frete e armazenamento.
Conformidade e segurança: Os IBCs de nível empresarial atendem às rigorosas certificações UN/DOT para materiais perigosos, exigindo engenharia e testes precisos de materiais.
Dimensionamento da produção: Consumidores de alto volume geralmente alcançam menor custo total de propriedade (TCO) investindo em uma linha de produção de sacolas IBC para trazer a fabricação de contêineres internamente e eliminar gargalos na cadeia de suprimentos.
Cada contêiner para granel intermediário composto padrão depende de um projeto estrutural de três partes altamente projetado. Esta engenharia precisa proporciona durabilidade máxima durante o transporte. Ele também garante segurança durante o armazenamento em estantes altas. Podemos dividir a anatomia central em três componentes distintos.
O receptáculo interno: Os fabricantes usam polietileno de alta densidade (HDPE) para moldar por sopro esta garrafa interna rígida. O HDPE oferece excepcional resistência química. Previne a lixiviação e mantém a integridade estrutural sob temperaturas extremas.
A gaiola de aço galvanizado: Uma grade tubular de aço envolve a garrafa de plástico. Este exoesqueleto de metal absorve impactos físicos. Ele permite que as equipes de armazém empilhem contêineres cheios com até quatro unidades de altura com segurança.
A base de palete integrada: A gaiola é aparafusada diretamente em uma base rígida. Os fabricantes formam essas bases em aço, plástico resistente ou madeira tratada. Esta base ancora toda a unidade.
A otimização do espaço continua sendo o principal motivador para a adoção. Os tambores cilíndricos tradicionais ocupam um espaço significativo. Eles deixam lacunas triangulares vazias quando agrupados. Os recipientes compostos resolvem totalmente este problema geométrico. O design em forma de cubo maximiza cada centímetro quadrado de espaço disponível no trailer e no armazém.
Dimensões e métricas de otimização de espaço
Tipo de contêiner |
Capacidade de volume |
Dimensões básicas (polegadas) |
Compatibilidade de paletes padrão |
|---|---|---|---|
Padrão 275 galões |
1.040 litros |
48'x 40' |
Correspondência direta (ajuste embutido) |
330 galões de alta capacidade |
1.250 litros |
48' x 40' (perfil mais alto) |
Correspondência direta (ajuste embutido) |
Tambores de 55 galões (Qtd 4) |
220 galões no total |
Aprox. 48'x 48' |
Saliências palete padrão |
O manuseio padronizado consolida ainda mais seu domínio na indústria. As dimensões da base de 48 por 40 polegadas refletem exatamente os paletes padrão norte-americanos e europeus. Empilhadeiras e porta-paletes padrão podem facilmente engatar a base pelos quatro lados. Essa compatibilidade universal permite uma integração perfeita nos fluxos de trabalho existentes de manuseio de materiais. Seus operadores não precisam de acessórios de elevação especializados para movê-los.
As empresas normalmente iniciam sua jornada de contêineres por meio de compras. Eles compram unidades pré-montadas de distribuidores externos de embalagens. Este modelo funciona perfeitamente para operações de baixo volume. No entanto, as empresas bem-sucedidas acabaram por atingir um limiar crítico de aquisição. Quando o consumo de contêineres aumenta, a compra de unidades externas torna-se um grande passivo financeiro. Você acaba pagando taxas de frete exorbitantes simplesmente para enviar ar vazio.
Atingir esse limite de volume cria o caso de negócios para integração vertical. Estabelecendo um local A linha de produção IBC Tote transforma sua dinâmica operacional. Os gatilhos financeiros são claros. Se suas instalações consomem dezenas de milhares de contêineres anualmente, seus custos de frete de entrada provavelmente excederão o valor real do material dos plásticos. Trazer a produção para dentro de suas quatro paredes elimina totalmente esses desperdícios de despesas logísticas.
Você deve preparar sua infraestrutura antes de iniciar a fabricação interna. Uma configuração de produção interna requer espaço dedicado. Você precisa de resfriadores de água industriais para resfriamento rápido de plástico. Você deve instalar compressores de ar de alta pressão. Silos de matéria-prima são necessários para armazenar pellets de resina HDPE a granel. Para além dos retornos financeiros, a integração vertical funciona como uma poderosa ferramenta de mitigação de riscos. Você protege suas instalações contra falta de embalagens externas. Você isola sua produção dos choques da cadeia de abastecimento global.
A seleção do equipamento de moldagem por sopro certo determina seu sucesso a longo prazo. Você deve avaliar rigorosamente as especificações técnicas. O controle de parison avançado não é negociável. Esta tecnologia utiliza um controlador programável de 100 pontos para determinar a espessura exata do plástico durante a extrusão. Garante cantos fortes e reduz o desperdício de plástico. Observe atentamente a força de fixação. Você precisa de imensa pressão hidráulica para manter o molde fechado durante a fase de sopro. As máquinas modernas oferecem métricas incríveis de eficiência energética. Os sistemas hidráulicos servoacionados consomem muito menos eletricidade do que os equipamentos legados. Eles operam mais rápido, funcionam de forma mais silenciosa e produzem espessura de parede altamente consistente.
O transporte de fluidos industriais exige um rigoroso escrutínio regulatório. Você não pode economizar em relação à conformidade. Os contêineres de nível empresarial devem atender aos rígidos padrões das Nações Unidas (ONU) e do Departamento de Transportes (DOT). Essas estruturas garantem que materiais perigosos sobrevivam com segurança a acidentes graves de trânsito.
Cada projeto de contêiner aprovado passa por testes físicos brutais. O teste de queda é obrigatório. Os testadores enchem o recipiente até sua capacidade máxima de peso. Eles o deixam cair de alturas variadas sobre uma superfície inflexível. O recipiente plástico interno não deve romper ou vazar. Em seguida vem o teste de vibração. A unidade fica em uma mesa agitadora especializada por uma hora. Isso simula o barulho constante do transporte rodoviário. Finalmente, os engenheiros realizam testes de pressão hidrostática. Eles forçam a pressão interna da água a níveis específicos de kPa por dez minutos. A válvula de descarga inferior e a tampa de enchimento superior devem permanecer completamente vedadas.
A integridade do material determina o sucesso do teste. Você deve utilizar resina HDPE de alto peso molecular. Os plásticos comerciais padrão irão falhar. A estabilização UV é outro fator crítico. A luz solar degrada rapidamente o plástico não tratado. Os fabricantes adicionam negro de fumo ou estabilizadores de luz de amina impedida (HALS) à mistura de resina. Esses aditivos evitam que o plástico se torne quebradiço durante o armazenamento ao ar livre. Você também deve verificar a compatibilidade química. Certos solventes agressivos podem dissolver lentamente misturas incorretas de resinas.
Devemos diferenciar fortemente entre especificações de qualidade alimentar e especificações de qualidade industrial. O armazenamento de fertilizantes agrícolas requer força física robusta. O armazenamento de xaropes alimentares requer pureza química absoluta. Recipientes para contato com alimentos aprovados pela FDA exigem higiene de fabricação impecável. Você só pode usar resina HDPE 100% virgem para aplicações alimentícias. Plásticos reciclados ou moídos são estritamente proibidos. A instalação deve manter registros rigorosos de rastreabilidade. Cada lote de resina requer documentação que o vincule a um recipiente acabado específico.
A transição para a produção ativa introduz novos desafios operacionais. Os gargalos do Controle de Qualidade (CQ) representam o obstáculo mais comum. A construção de uma nova linha de produção requer uma calibração meticulosa do equipamento. Se seus operadores não conseguirem programar o controlador parison corretamente, o contêiner sofrerá com espessura de parede irregular. Cantos finos criam riscos imediatos de ruptura. Você também deve monitorar rigorosamente as instalações de válvulas. Uma garrafa perfeitamente soprada é inútil se a válvula borboleta inferior vazar devido à aplicação incorreta de torque.
O gerenciamento do ciclo de vida requer uma estratégia coesa. Esses recipientes raramente são itens descartáveis. Você deve projetar um programa robusto de logística reversa. A prevenção de contaminação cruzada é sua maior prioridade. Você deve implantar estações de lavagem de alta pressão para limpar completamente os recipientes devolvidos. A mistura de resíduos químicos incompatíveis provoca reações perigosas. O recondicionamento da gaiola é igualmente importante. As empilhadeiras inevitavelmente entortarão as barras de metal com o tempo. Sua equipe deve inspecionar, endireitar ou substituir as gaiolas danificadas antes de autorizar uma recarga.
A avaliação do ponto de ruptura financeiro requer uma modelagem cuidadosa de CapEx versus OpEx. A compra de equipamentos pesados de moldagem por sopro exige investimentos iniciais significativos. Por outro lado, assinar um contrato de fornecimento de longo prazo para unidades pré-montadas esgota suas despesas operacionais de forma constante ao longo do tempo. Você deve calcular o cronograma exato do ponto de equilíbrio. Compare o custo depreciado do maquinário, os preços da resina bruta e da mão de obra com o custo final da compra de unidades externas. Para fábricas de produtos químicos de grande volume, esse ponto de equilíbrio geralmente chega muito mais rápido do que os executivos preveem.
O fornecedor do equipamento atua como seu principal parceiro nessa transição. Você deve avaliar profundamente seus conhecimentos de engenharia. Não baseie sua decisão apenas no preço inicial da máquina. Observe atentamente seus recursos de suporte à instalação. Eles enviarão técnicos às suas instalações para comissionar a linha? O treinamento do operador é vital. Sua equipe precisa de instruções práticas para gerenciar os processos de extrusão com segurança. Verifique a disponibilidade local de peças. Se uma bomba hidráulica falhar, esperar semanas pelo envio para o exterior prejudicará sua produção.
Sempre exija uma prova de conceito antes de assinar pedidos de compra. Você deve revisar os dados do Teste de Aceitação de Fábrica (FAT). O fornecedor deve operar a máquina primeiro em suas instalações. Eles devem produzir um lote de recipientes usando sua resina específica. Você avalia os tempos do ciclo de secagem. Você mede a consistência do peso do contêiner em cinquenta unidades consecutivas. Se a máquina não conseguir manter tolerâncias rígidas durante o FAT, ela falhará em suas instalações.
Os decisores devem seguir claramente os próximos passos. Primeiro, audite suas despesas anuais atuais com contêineres. Quantifique exatamente quanto você gasta em frete de entrada para unidades vazias. Determine sua taxa de sucata para aluguéis danificados. Em seguida, solicite modelagem de ROI personalizada de fabricantes de equipamentos estabelecidos. Um tamanho adequado A configuração de produção de sacolas IBC transforma a embalagem de um custo operacional irrecuperável em um ativo altamente controlado e altamente lucrativo.
Estabelecemos que, embora o design seja fundamentalmente simples, a sua implementação exige uma enorme eficiência operacional. Você pode otimizar sua cadeia de suprimentos instantaneamente, abandonando os obsoletos tambores de 55 galões. A transição reduz o desperdício de frete e maximiza a utilização do cubo do armazém.
Lembre-se destas próximas etapas críticas à medida que você dimensiona:
Analise seus gastos com frete: identifique exatamente quanto capital você perde ao enviar contêineres vazios para suas linhas de envase.
Requisitos de material de auditoria: Defina suas necessidades regulatórias específicas, separando requisitos rígidos de resina de qualidade alimentar dos perfis químicos industriais padrão.
Avalie a integração vertical: compare o fluxo de caixa de longo prazo da aquisição passiva de contêineres com as vantagens estratégicas de fabricá-los internamente.
Exija testes rigorosos: Nunca aceite equipamentos de moldagem por sopro sem um teste de aceitação de fábrica bem-sucedido que comprove espessura de parede e tempos de ciclo consistentes.
As operações de grandes volumes já não se podem dar ao luxo de tratar a embalagem como uma despesa passiva. A transição para a fabricação ativa coloca você no controle total de sua cadeia de suprimentos. Convidamos engenheiros e gerentes de compras para agendar uma consulta técnica hoje mesmo. Solicite modelagem detalhada de ROI para equipamentos de fabricação interna e garanta sua independência de embalagem.
R: O termo “Intermediário” significa seu posicionamento volumétrico específico. Ele preenche a grande lacuna entre pequenos tambores de 55 galões manuseados manualmente e enormes tanques ISO de milhares de galões. Os engenheiros os projetaram especificamente para manuseio mecanizado, permitindo que as instalações movimentassem quantidades semi-granel com eficiência.
R: Você pode armazenar com segurança produtos químicos industriais, produtos farmacêuticos, xaropes para alimentos líquidos, fertilizantes agrícolas e produtos petroquímicos. No entanto, a segurança depende inteiramente da compatibilidade do material. Você deve combinar o perfil químico específico com o grau correto de resina HDPE e selecionar materiais apropriados para juntas de válvula (como Viton ou EPDM).
R: Uma linha de fabricação completa requer uma área ocupada substancial. Você deve alocar um espaço realista para a máquina de moldagem por sopro, estações de resfriamento automatizadas, áreas de montagem de gaiolas e silos de resina bruta. A maioria das configurações padrão exige um mínimo de 3.000 a 5.000 pés quadrados de espaço de fábrica dedicado e com teto alto.
R: Não. Existe uma distinção estrita entre unidades padrão não perigosas e unidades certificadas pela ONU. Os contêineres com classificação ONU são submetidos a testes severos de queda, vibração e pressão hidrostática. Eles exigem paredes mais espessas e tolerâncias de fabricação mais rígidas para passar nessas certificações e transportar legalmente produtos químicos perigosos.